热熔型路面标线涂料用EVA包装袋

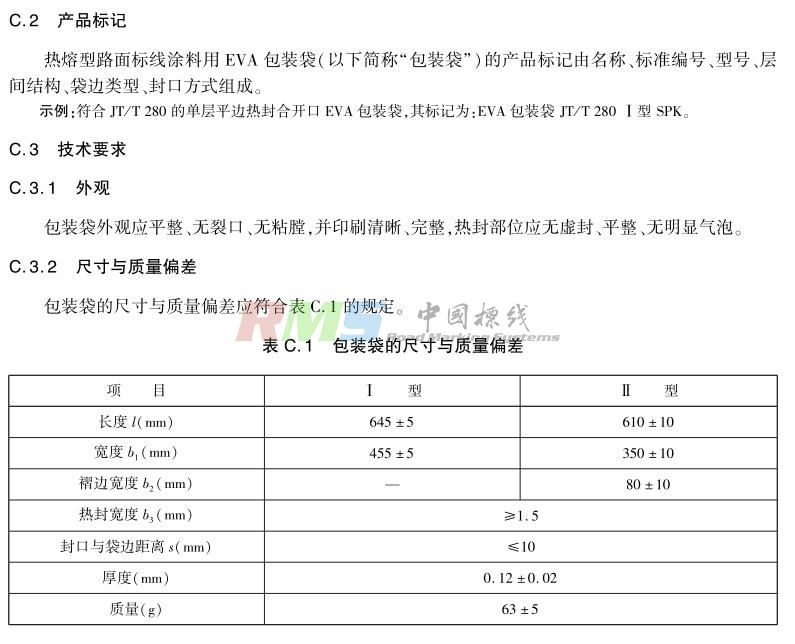
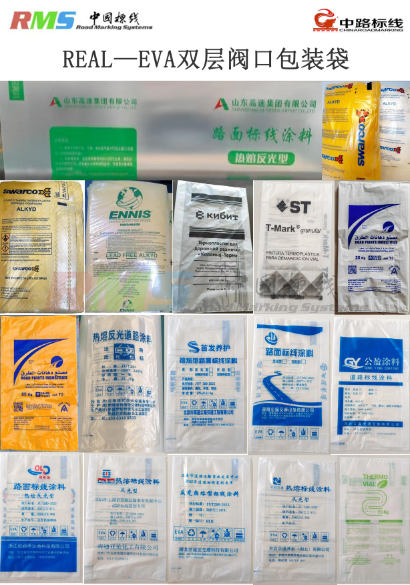
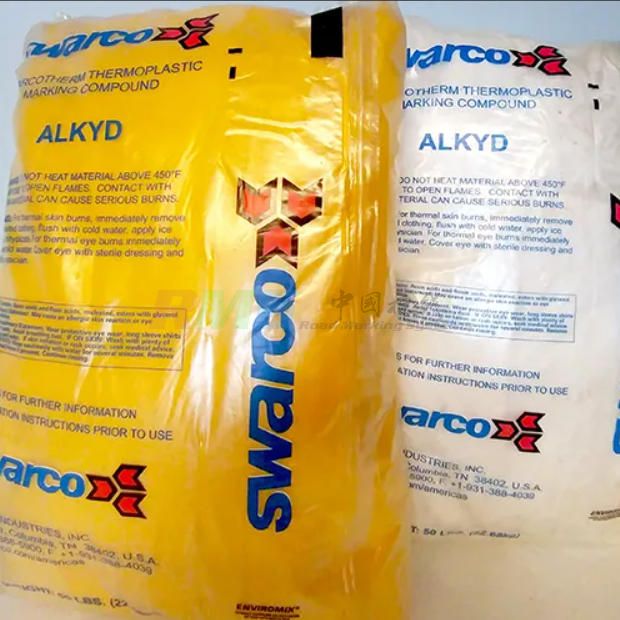
上图:热熔型标线涂料用EVA双层阀口包装袋(价格略高,柔韧性优异,适用于高性能热熔标线涂料包装)
双层阀口EVA熔融包装袋——产品性能与使用说明
一、产品简介
本产品为EVA(乙烯-醋酸乙烯共聚物)材质双层阀口包装袋,专为热熔型标线涂料设计。包装袋可与涂料一同投入热熔釜中熔融,无需拆包,简化施工流程。其核心价值在于:柔性EVA膜在成膜与涂装阶段显著提升标线涂层的粘结力与抗开裂性能。
二、产品关键参数
| 项目 | 参数 |
|---|---|
| 材质 | EVA(双层结构) |
| 熔点范围 | 100~120℃ |
| 阀口烫封层数 | 最高6层 |
| 适用物料 | 热熔型标线涂料 |
| 包装重量 | 25kg±0.5kg |
| 推荐施工温度 | 200℃±10℃ |
三、核心性能提升(成膜与涂装阶段)
1. 提升粘结力(增强路面锚固)
高断裂伸长率的柔性EVA膜熔融后,其长链高分子结构能够深度渗透进沥青路面的微孔隙中。良好的浸润性和交联作用,宛如在涂料与路面之间构建了一层"分子级锚固点",显著增强热熔标线对粗糙路面的附着力,杜绝标线因附着力不足导致的起皮。
2. 大幅提升抗开裂性能(应力释放缓冲)
高断裂伸长率意味着该材料固化后依然保持优异的柔韧性和弹性。普通热熔涂料往往呈脆性,在车辆碾压和冬夏温差(热胀冷缩)反复作用下极易产生龟裂。添加柔性EVA膜后的涂料,在路面形成涂层后自身具备"弹性形变"能力:当路面产生微小形变或收缩时,涂层能够随路面拉伸、释放内应力,从而抵消破坏力,极大降低"龟裂"和"热胀冷缩裂缝"的发生率。
四、使用说明
路面须干净、干燥、无尘,清除粘附不良的旧标线及其他粘附物。
热熔反光涂料施工温度200℃±10℃。
面撒玻璃珠应撒布均匀,沉降深度约为玻璃珠直径的60%。
本产品采用双层褶边阀口EVA熔融袋包装,与涂料具有良好的混熔性。使用时无需拆包,将整袋(含内部热熔涂料)随涂料一起投入热熔釜中熔融。开启搅拌器,采用正转→反转→正转交替高速搅拌方式,建议每2—3分钟切换一次转向,持续搅拌直至包装袋完全熔解、涂料呈均匀流动状态。
包装重量25kg±0.5kg,搬运及运输过程中请水平放置,防止尖锐物品刮勾。
包装四周有微小排气孔,请注意防雨、防潮。
本产品采用单独配方设计,请勿与其他品牌涂料混合使用,否则易造成标线表层斑脱。
请勿将石油树脂涂料与松香树脂涂料同时熔融使用,以免施划后形成标线表层斑脱。
旧沥青和水泥路面应用时,请涂覆与涂料相匹配的下涂剂;已涂下涂剂的路面须在同一个工作日内完成标线施工,超时须重新喷涂下涂剂。
新水泥路面应用时,请先去除水泥表面返碱层,再进行下涂剂涂覆及标线施工。
五、熔融操作要点
直接投料:无需拆开包装袋,将整袋(含内部热熔涂料)直接投入热熔釜中。
启动搅拌:开启热熔釜搅拌器,设置为高速模式。
正反交替搅拌:采用正转→反转→正转交替搅拌方式,建议每2—3分钟切换一次转向,持续搅拌直至包装袋完全熔解、涂料呈均匀流动状态。
温度控制:保持釜内温度在200℃±10℃,可使用红外测温枪测试热熔釜内涂料熔融温度。包装袋熔点(100±5℃)远低于施工温度,袋体会快速熔化;阀口处因烫封层数多达6层,熔融速度略慢。
充分搅拌确认:当釜内涂料无明显片状或团块状残留物、流动性均匀一致时,即可进入正常施工工序。
六、注意事项
热熔反光涂料在热熔釜内210℃以上保温不宜超过6小时。
熔融后的涂料再熔融次数不宜超过3次。
放料时过滤筛网上有烧焦颗粒,请调整火焰强度并进行清理。
从石油树脂涂料转换为松香树脂涂料时,请清理干净,反之亦然。
受潮或淋雨后的热熔涂料请勿使用,以免熔融时喷溅烫伤。
阀口部位需重点关注:阀口烫封层数最多(6层),局部厚度大、熔化时间略长,务必通过正反高速搅拌使其完全分散,避免局部残留。
禁止低速或单向搅拌:低速或单向搅拌可能导致包装袋缠绕、局部堆积,影响熔融均匀性。
不要与其他塑料包装混用:不同材质塑料熔点差异大,混用可能导致熔融不完全或设备堵塞。
七、常见问题排查
| 问题现象 | 可能原因 | 处理措施 |
|---|---|---|
| 袋体未完全熔化 | 涂料熔融温度低 | 升温至200℃±10℃ |
| 阀口处残留小块 | 搅拌不充分或转向单一 | 切换为正反高速搅拌,延长搅拌时间 |
| 涂料中有未分散膜状物 | 投料过于集中 | 分批次投料,并加强正反搅拌 |